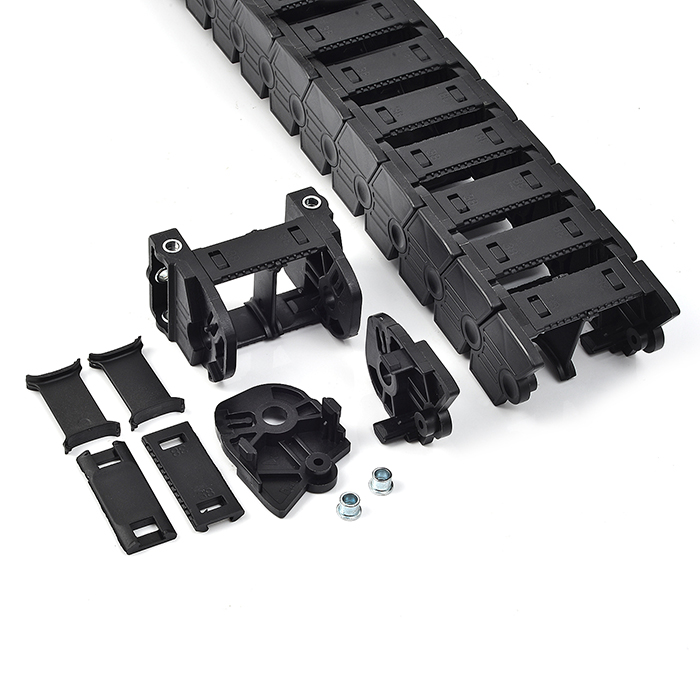
高速静音拖链 "静音" 与 "耐磨" 是同一件事的两面:它用无销一体化卡扣 / 滚动轴承、小节距、精密低间隙三个手段消除了噪音源,代价是把全部摩擦负荷转移给了塑料材料本身—— 一旦耐磨性不足,静音首先失效,然后产尘污染、摩擦生热、疲劳断裂连锁爆发。行业常规产品 300 万次即静音失效,恒通高速静音款把这一门槛推到 1000 万次以上,差距全部来自耐磨体系。
高速静音拖链 "耐磨即生命线" 的机理(示意):
| 静音手段 | 消除的噪音源 | 转移给材料的代价 |
|---|---|---|
| 无销一体化卡扣 / 滚动轴承铰接 | 金属销轴碰撞 "哒哒" 声 | 全部摩擦负荷由塑料面承担,无金属件兜底;耐磨不足即快速产屑 |
| 小节距(10~16.7mm,普通 25~75mm) | 多边形共振、跳动 | 同样行程铰接摩擦总次数是普通拖链的 2~5 倍,产尘量随摩擦频次线性甚至超线性增长 |
| 精密低间隙(<0.05mm) | 链节撞击异响 | 接触压力更大,磨屑更容易被挤出(普通拖链间隙大,颗粒反而 "藏" 在间隙里) |
核心逻辑:静音拖链通过结构消除了噪音源,也把耐磨压力全部压在了材料上 —— 材料不过关,静音效果越好的结构,产尘和失效越严重。

静音失效即磨损失效:行业多数静音拖链只靠 "初始低间隙" 实现静音,没有长效耐磨结构。运行 300 万次后销轴与轴套磨损间隙超过 0.2mm,链节碰撞异响、噪音飙升 20dB 以上 ——"静音" 这个产品定义本身被磨损清零,随后发展为卡滞、跳齿、偏摆。转动副磨损失效占高速拖链磨损失效的 80%。
摩擦生热恶性循环(高速第一诱因):速度≥2m/s 时转动副高频摩擦持续生热,3m/s 以上连续运行本体温升可达 18℃以上→尼龙基材软化→摩擦系数骤升→磨损速度翻倍→"越跑越磨、越磨越热" 正反馈;高温同时加速分子链降解,力学性能衰减。
磨粒产尘(精密 / 洁净场景生死线):小节距 + 无销结构下耐磨不足会持续释放塑料微屑和玻纤粉尘。半导体 ISO 14644-1、医疗 GMP、食品 FDA 对颗粒有强制要求,粒子计数超标直接导致设备验收不通过。真实案例:某光刻机内部拖链产尘,良率从 98% 暴跌到 85%,停机换链加深度清洁后才恢复 —— 仅良率损失就达数百万元。
疲劳微裂纹断链:高速往复的惯性力和交变应力使链节内侧转角(应力集中点)萌生微裂纹,行业数据 10⁶次循环内微裂纹概率高达 68.3%,其中 72% 起源于内侧转角,扩展至蘑菇头卡扣断裂。
| 对比维度 | 高速静音拖链(恒通内控) | 行业常规水平 | 提升 |
|---|---|---|---|
| 干摩擦系数(23℃,1m/s,50N) | ≤0.3 | ≥0.5 | 降 40% |
| Taber 磨耗量(1000 转) | ≤5mg | ≥25mg | 降 80%(1/5) |
| 线性往复磨损体积(200 万次) | ≤0.02mm³ | ≥0.1mm³ | 降 80%(1/5) |
| 高温 80℃摩擦系数 | ≤0.35 | ≥0.7 | 降 50% |
| 转动副磨损间隙(300 万次后) | ≤0.03mm | >0.2mm(已超标) | 磨损量 1/7 |
| 额定往复寿命 | 800~1200 万次 | 100~500 万次 | 2~10 倍 |
| 整链噪音(1000 万次后) | 上升≤10dB(≤55dB) | 300 万次后 + 20dB 静音失效 | 静音保持 |
磨损率实测(mm/10 万次):高速静音款(自润滑改性 PA66)约 0.01 < 重载加强款(30% 玻纤 PA66)约 0.015 < 标准通用款(原生 PA66)约 0.03 = 普通 PA6 轻量款约 0.03。注意一个反直觉点:重载玻纤款刚性更高但磨损率反而更大,因为玻纤本身是磨粒。
材料配方(贡献约 40%):"四元协同自润滑体系"——3%~8% 超细化 PTFE 微粉(摩擦面形成转移膜,是摩擦系数从 0.5 降到 0.3 的根本)+ 2%~5% UHMWPE 微粉 + 1%~3% 纳米二硫化钼(边界润滑)+ 0.5%~1.5% 硅酮母粒。
转动副结构(贡献约 30%):POM+30% PTFE 自润滑轴套或微型滚动轴承(滑动摩擦转滚动摩擦,摩擦系数降 90%、寿命提升 5 倍以上、可达 2000 万次免维护);恒通采用 304 不锈钢高频淬火销轴(HV≥350、镜面抛光 Ra≤0.8μm)+ 轴套配合间隙精准控制在 0.02~0.05mm,消除金属销轴磨粒磨损。
静音缓冲结构(贡献约 15%):TPEE 阻尼垫(耐磨是普通橡胶 5 倍)+ 弧形低间隙啮合,减少冲击磨损;加 8%~12% 马来酸酐接枝 SEBS 高韧弹性体,提升断裂伸长率,抑制脆性微裂纹。
内腔与精度(贡献约 15%):镜面内壁 Ra≤0.4μm + 分隔片防线缆互磨 + ±0.02mm 配合精度,减少偏磨。
小节距 + 大滑行面:节距缩小 30%、滑行接触面增大 50%,降低单位面积压力,交变疲劳磨损下降。
超额定参数运行(速度 / 负载 / 弯曲半径超标)→ 摩擦生热剧增,磨损速度翻倍;
安装平行度误差c > 0.5mm/m → 单边磨损,3 个月内间隙超标;
内腔填充率 > 50% → 线缆堆叠挤压,加速线缆与内壁互磨;
强腐蚀 / 粉尘环境未做防护 → 磨粒磨损与腐蚀磨损叠加(金属粉尘下导向槽磨损速率是洁净环境的 8.3 倍,累计行程 10 万米可穿透壁厚);
使用普通黄油润滑 → 吸附粉尘颗粒反而加速磨粒磨损(应只用硅基润滑脂或干性 PTFE 润滑);
回收料 / 再生料 → 杂质析出、摩擦不稳定,严禁用于静音 / 洁净场景。
高速静音拖链的耐磨 / 低发尘性能不能只听厂家口头承诺,要求提供:发尘量测试(Fraunhofer IPA,粒子计数器 0.1/0.3/0.5μm,符合 ISO Class 等级)、耐磨寿命测试(DIN EN 15860,≥100 万次无明显磨损无碎屑)、防静电测试(表面电阻 10⁶~10⁹Ω)、材料析出测试。高速工况(>2m/s、24h 不间断)建议升级滚动轴承式高G端款;寿命终点判定标准:噪音较初始上升 > 10dB、手晃链节间隙扩大 > 0.2mm、内壁 / 销轴孔出现磨损划痕掉屑、出现卡顿跳齿偏摆、阻尼垫回弹率 < 80%。
一句话总结:耐磨性就是高速静音拖链的 "静音寿命" 和 "洁净资格"—— 磨损一到,静音归零;产尘一出,良率受损。 需要针对你的具体工况(速度、加速度、节拍、环境洁净度等级)做寿命测算的话,把参数发我,我可以用恒通的寿命修正模型帮你算出实际循环次数和更换周期。
 点击交流