高炉开口机选拖链,第一约束因素是辐射热和红热铁屑,并不取决于行程或负载;另外,回转运动这一路不应依赖拖链解决—— 这是两个最容易出错的地方。
液压开口机本体由四套机构构成:回转机构、倾动机构、轨梁及送进机构、钻冲机构金属世界。这四套机构的运动形式完我全不同,对拖链的适应性也完w全不同:
| 机构 | 运动形式 | 典型参数 | 能否用拖链 |
|---|---|---|---|
| 回转机构 | 大角度摆动 | 120°~150°,大臂力臂 5.6m、重 32t | 不宜,改用回转接头 + 电缆卷筒 / 滑环 |
| 倾动机构 | 小角度俯仰 | 通常 ±10°~20° | 可以,采用短链侧装 |
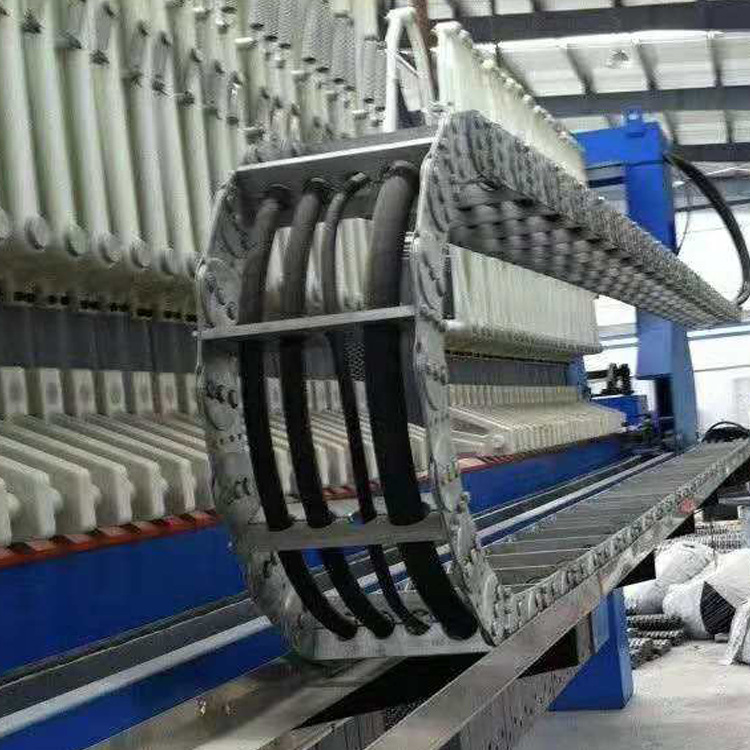
| 轨梁送进 | 直线往复 | 数百 mm ~ 1m 量级 | 主要适用场景,采用重型全封闭 |
| 钻冲 | 高频冲击 + 短行程 | 强振动、强冲击 | 采用加强铰链 |
对于 120°~150° 的大角度回转,如果让拖链沿弧线布置,链节会长期承受侧向弯矩和扭转,链节必然失效;而且大臂重达 32t,转动惯量极大,速度失控会产生剧烈冲击维普期刊,拖链在这种冲击下很快就会损坏。因此,这一路应优先采用旋转油接头 + 电缆卷筒或滑环,而不是拖链。
| 项目 | 实测 / 行业数据 | 对拖链的影响 |
|---|---|---|
| 辐射热 | 炉口辐射温度可达 170~230°C;出铁时辐射热 10 cal/(cm²・min),出渣时 12.5 cal/(cm²・min) | 塑料链软化、老化、尺寸蠕变 |
| 铁水温度 | 1500~1600°C | 飞溅、火星 |
| 红热铁屑 | 钻孔产生大量红热铁屑和石墨粉 | 熔焊粘连、卡死铰接缝(普通粉尘不会这样) |
| 冲击振动 | 32t 大臂,回转速度失控产生剧烈冲击 | 销轴磨损、螺栓松动、链节断裂 |
| 空间 | 与泥炮同侧布置时开口机在泥炮下方运行,空间更挤 | 需侧装 + 降额 |
| 检修窗口 | 炉前设备故障直接影响出铁 | 必须能在线快换 |
其中红热铁屑是开口机特t有的关键问题:温度约 600~800°C 的屑粒落在链上,会先熔焊粘附,冷却后成为硬块,再被卷入铰接缝,最终导致链节卡死。普通粉尘通过全封闭就能解决,铁屑则必须依靠 “阻挡 + 引导",而不能仅靠 “密封"。
行业里已有明确先例:有专z利把大臂回转角从 120° 提高到 150°,目的就是让行走轨架在休息位远离炉前的高温环境,延长构件使用寿命天眼查。
这条思路比选择任何材料都有效:
拖链布置在回转臂根部或固定侧,不要布置在臂端靠近铁口处。臂端的辐射最z强、铁屑最密、冲击最大;
加隔热挡板 + 防溅罩,将辐射和铁屑从拖链处引开;
目标是把拖链处的实际环境温度从 150~200°C 降到 80~100°C。
只有先降下来,材料选择才有可行空间。否则再好的塑料链也要在 150°C 以上长期运行,而任何工程塑料在 150°C 下的力学保持率都会显著变差。
| 材料 | 长期耐温 | 适用位置 | 判断 |
|---|---|---|---|
| 标准 PA66 | 80°C(短时 100~120) | 炉前平台远离段 | 靠近铁口的一侧不可采用 |
| 耐高温 PA(PA46 / PPA) | 120~150°C | 距铁口 >2m | 可用,须按实测温度核算 |
| PEEK 类 | 约 250°C | 近铁口唯w一的塑料方案 | 成本高,慎用 |
| 钢铝(热镀锌 / 喷塑) | 约 300°C | 臂上段 | 推荐 |
| 全不锈钢 | 400~600°C,无塑料件 | 近铁口、火星飞溅段 | 优选 |
对开口机的判断很直接:
靠近铁口的一侧采用全金属结构。不仅是软化问题,红热铁屑会熔焊粘在塑料链上,一旦粘住就取不下来;
塑料链只在平台段或远离段使用,且必须是耐高温牌号;
金属链的代价是:自重大、需额外支撑、有锈蚀问题(炉前有水和蒸汽),因此必须采用喷塑或 304 不锈钢,不能裸露镀锌。
样本标称负载是常温值。按口径,环境温度 >60°C 时每升高 10°C 降 5%:
| 拖链处实际温度 | 相对 60°C 升幅 | 折减 |
|---|---|---|
| 80°C | 20°C | −10% |
| 100°C | 40°C | −20% |
| 120°C | 60°C | −30% |
| 150°C | 90°C | −45% |
到 150°C 时折掉近一半,说明材料选择已经错了,而不是继续通过降额来凑合。
算例(假设布置得当,链处 100°C):
标称 120 kg/m× 速度 8 m/min(100%)× 冲击加速度 2 m/s²(−40%)× 温度 100°C(80%)÷ 安全系数 2.0(炉前关键设备,高于常规 1.2,也高于盾构的 1.5)= 28.8 kg/m,仅为标称的 24%
电缆按 R ≥ 10~12×D,高温工况按 12×D 起步;
液压软管按软管厂家规定(通常 8~12×D),取所有管线中的最大值;
高温会加速软管老化,R 再放大 20%;
注意矛盾点:钢制链的 R 本身比塑料大,占用空间更多,与现场狭窄的空间直接冲突。因此必须先用运动包络图核实可行性,再决定采用金属链。
满油液压管是主要负载,DN20 液压管满油约 1.2~1.5 kg/m,多根叠加后很可观;
液压软管与电缆必须分腔(用锁紧型竖隔片),软管放最底层;
软管压力脉动会拖动电缆,因此每根必须单独固定夹,不能只靠链腔约束;
填充率 ≤50%(重载段按 50%,不要逼近 60%)。
送进段(主要应用场景):短行程可以水平架空;但开口机的主要问题是冲击加速度,速度反而次要,架空段要加强约束;
侧装(空间受限x时):内宽 ≥200mm 或行程 ≥3m 需加支撑,移动端前三节反装,承载按侧装口径降额;
钢制链热膨胀:温差 100°C 时,1m 约伸长 1.2mm。两端固定点必须留 3~5mm 余量,否则热态会顶死、冷态会松脱;
防溅:链上方加导流挡板,把铁屑引向渣沟一侧,不要让铁屑落在链上。
| 阶段 | 检查项 |
|---|---|
| 空载 | 全行程盘车,检查跑偏、异响、卡滞 |
| 满载 | 管路充液充压后复测挠度 ≤ 链高一半 |
| 热态 | 模拟烘烤 / 热辐射后复测间隙、挠度、平行度(热膨胀后的状态才是真实状态) |
| 通用项 | 平行度 ≤1mm/m、连接器垂直度 ≤1°、销轴间隙 <0.5mm |
| 专项项 | 铁屑 / 火花模拟试验,开盖检查内腔有无粘连 |
| 维护项 | 快换验证:不拆大臂即可整段更换 |
热态这一步不能省 —— 开口机的多数失效都发生在热态,冷态验收全部合格、一投料就出问题,就是因为漏了这一步。
用塑料链放在靠近铁口的臂端:红热铁屑熔焊粘连,链节卡死,拆都拆不开。
让拖链跟随 120°~150° 回转:链节承受侧向弯矩,几个月内就会断裂;这一段本应使用回转接头和卷筒。
按常温标称值选型:忽略辐射热降额,实际超载 2~3 倍。
软管与电缆混装且不设隔片:软管脉动带动电缆,电缆先断,故障点还在链里找不到。
金属链裸露镀锌:炉前有水汽和渣水,半年锈死,链节无法活动。
安全系数按 1.2 取:炉前停机的代价远高于拖链价格,应取 2.0,宁可提高一个系列规格。

| 项目 | 开口机口径 |
|---|---|
| 回转段 | 不用拖链,用回转接头 + 卷筒 / 滑环 |
| 送进段 | 重型全封闭,加强铰链,抗冲击优先 |
| 布置位置 | 臂根部 / 固定侧,远离铁口,加隔热挡板 |
| 材料 | 近铁口全金属(304);远段耐高温 PA(PPA/PA46) |
| 表面处理 | 喷塑或 304,禁裸露镀锌 |
| 温度降额 | >60°C 每 10°C −5%,≥120°C 应换材料而非降额 |
| 安全系数 | 2.0 |
| 弯曲半径 | 电缆 12×D,软管取厂家值,高温再放 20% |
| 填充率 | ≤50%,软管分腔、单独固定 |
| 热膨胀余量(钢制) | 温差 100°C、1m 约 1.2mm,两端留 3~5mm |
| 验收 | 空载 → 满载 → 热态,三次都要做 |
如果你能提供具体参数(开口机型号、回转角度、送进行程、液压管规格与压力、链位距铁口的实测温度),我可以按位置策略 + 材料策略出一份带算例的选型表,并把金属链的占用空间与现场净空核对一遍。
 点击交流