不锈钢拖链的 “表面处理" 和 “制造方式",跟碳钢 / 钢铝拖链不是同一套思路。一句话概括:碳钢靠 “覆盖一层" 防腐,不锈钢靠 “养护自己的钝化膜";碳钢可以分体焊起来,不锈钢更依赖整体成型并消除内应力。这两点直接决定寿命、洁净度和维护方式。
| 工艺 | 目的 | 效果 / 指标 | 适用与禁忌 |
|---|---|---|---|
| 电解抛光 | 去除表面层、富集铬、强化钝化膜 | Ra 可从 0.8–1.6 μm 降到 0.2–0.4 μm;盐雾性能显著提升(优质件可达 200 h 级) | 洁净、食品医药、高盐雾首s选;成本高 |
| 酸洗钝化 | 清除游离铁、氧化皮、焊斑,重建钝化膜 | 恢复耐蚀性,焊接件、机加工件必做 | 焊后、划伤后补救;不能代替抛光 |
| 镜面抛光 | 降粗糙度、减积尘、易清洁 | Ra ≤0.2 μm,无凹槽毛刺,酒精可擦净 | 洁净室、GMP、食品接触面 |
| 拉丝 / 亚光 | 外观统一、遮划痕 | Ra 约 0.8–1.6 μm | 普通工业外观件;洁净场景不够 |
| 喷丸 / 喷砂 | 去氧化皮、去应力、表面强化 | 提高疲劳强度 | 会破坏钝化膜,必须后续酸洗钝化;不能只喷不钝 |
| 喷漆 / 喷塑 / 镀锌 / 镀铬 | 碳钢的常规防腐 | 盐雾 72 h(镀锌)/200 h(硬铬) | 不锈钢件禁用:漆皮、锌屑是洁净室颗粒源,且涂层破损后基体点蚀更快 |
三个容易忽略的关键点:
钝化膜只有几纳米厚,划一道就是永Y久缺口。安装时禁止用碳钢工具敲击、禁止铁屑嵌入表面 —— 游离铁会引发点蚀,而且是从里往外烂。
表面处理必须在组装前完成。电解抛光、钝化后再装配,才能保证焊缝、销孔、内腔这些死角也被处理到;先装后抛,内腔永远抛不到。
不锈钢≠免处理。304/316L 出厂态只是 “能钝化",不等于 “已抛光";洁净等级越高,越要靠电解抛光 + 镜面来兜底。
| 环节 | 优质做法(不锈钢) | 低成本做法 | 差异后果 |
|---|---|---|---|
| 下料 | 精密模具冲压(模具间隙 = 料厚 5%–10%)或光纤激光切割,Ra 1.6–3.2 μm、边缘无毛刺 | 数控冲床、普通剪板 | 毛刺 0.5 mm 会刮线缆、刮密封条 |
| 链板成型 | 整体一次冲压成型,弯曲处圆弧过渡 + 加强筋 | 两块链板点焊拼成一个链节 | 点焊强度仅为整体连接的 30%,长行程震动下易开焊散架;整体冲压应力集中系数降 40% |
| 重载结构 | 双片叠加链板(3–8 mm),铆接 + 螺栓加固 | 单薄板 | 抗拉、抗变形差一档 |
| 去应力 | 冲压后去应力退火 | 省掉这道工序 | 不锈钢残余应力 + 氯离子 → 应力腐蚀开裂(SCC),是最隐蔽的失效 |
| 焊接 | 氩弧焊 / 激光焊 + 背面保护气,焊后酸洗钝化 | 普通 CO₂ 焊、焊后不处理 | 热影响区贫铬,焊缝先锈;现场焊接改装直接毁掉耐蚀性 |
| 铰接 | 销轴用同材质不锈钢(或 316),配耐磨衬套;H7/g6 配合,间隙 0.01–0.03 mm | 碳钢销轴 | 电偶腐蚀:碳钢销轴先锈,锈胀后抱死、卡滞 |
| 支撑板 | 全不锈钢(腐蚀 / 洁净)或 6061-T6 铝(轻载);边缘 R3 以上圆角 | 普通铝板、直角边 | 铝在含氯环境会点蚀;直角边刮绝缘层 |
| 组装 | 模块化单元链节、可拆横杆、弹性挡圈 + 开口销双重防脱 | 整链焊死、无防脱 | 换一节要拆整条;高速下链节甩开 |
一个容易被忽略的结构差异:不锈钢链板通常比同规格碳钢更厚(要留腐蚀余量),自重更大,所以同样悬空长度下挠度更大 —— 这也是它必须靠导向槽和加密支撑来补的原因。
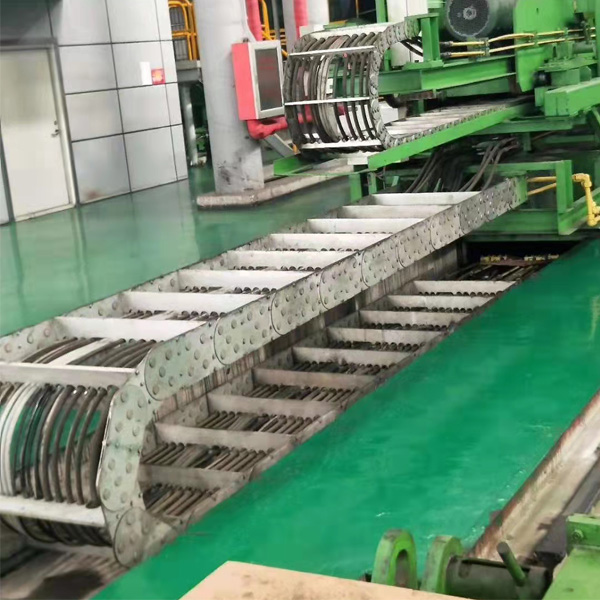
表面处理对比
| 项目 | 碳钢 / 钢铝 | 不锈钢 |
|---|---|---|
| 防腐逻辑 | 涂层隔离(镀锌、镀铬、喷塑) | 自身钝化膜(Cr 富集) |
| 典型指标 | 盐雾 72 h / 200 h | 电解抛光后盐雾 200 h 级;Ra 可到 0.2 μm |
| 破损后 | 涂层脱落 → 局部锈 | 钝化膜破坏 → 点蚀(可钝化修复) |
| 洁净场景 | 基本禁用(漆皮、锌屑) | 首s选(电解抛光 + 镜面) |
| 维护 | 补漆、防锈 | 清洁、避免划伤、定期钝化检查 |
制造方式对比
| 项目 | 碳钢 / 钢铝 | 不锈钢 |
|---|---|---|
| 链板 | 整体冲压为主,也可分体 | 必须整体冲压,忌点焊拼节 |
| 焊接 | 允许局部焊接 + 镀层遮盖 | 尽量避免;必须焊则氩弧焊 + 焊后钝化 |
| 销轴 | 40Cr 淬火(HRC45–50) | 同材质不锈钢或 316,防电偶腐蚀 |
| 紧固件 | 普通螺栓 | 必须不锈钢螺栓(M8/M12 等) |
| 热处理 | 淬火 + 回火提硬度 | 去应力退火防 SCC;不追求高硬度 |
| 表面工序位置 | 组装后电镀可行 | 必须组装前完成电解抛光 / 钝化 |
摸链板弯曲处:有焊点、有拼接缝 → 不是整体冲压,重载长行程慎用。
看内腔和销孔:内腔发暗、有抛光不到的死角 → 表面处理是在装配后做的,洁净场景不合格。
看销轴和螺栓:磁铁一吸就粘 → 碳钢件混进不锈钢系统,电偶腐蚀已经在倒计时。
量 Ra:洁净 / 食品场景用粗糙度仪测,>0.4 μm 就要问是不是只做了酸洗没做电解抛光。
查焊后处理:有焊缝但表面颜色发黑、发蓝 → 没做酸洗钝化,焊缝会是第一个锈点。
普通潮湿 / 弱腐蚀:304 + 酸洗钝化 + 拉丝即可,性价比最z高。
海边、化工、高盐雾:316L + 电解抛光,销轴同材质,紧固件全不锈钢。
洁净室 / 食品医药:电解抛光 + 镜面 Ra≤0.2 μm,整体冲压无焊缝,全圆角无w死角,禁用任何喷漆件与碳钢件。
重载长行程:双片叠加链板 + 铆接 / 螺栓加固 + 去应力退火,别用点焊拼节。
一句话:不锈钢拖链的 “贵",贵在整体成型、去应力和电解抛光这三道看不见的工序上;如果只买了 “不锈钢材质" 却没买到这三道工艺,它的实际寿命可能还不如一条好碳钢拖链。
 点击交流