雕刻机(木工 / 广告 / 石材 / 3D 雕刻类)的拖链故障,90% 是高速往复 + 木屑 / 石粉侵入 + 后期加装水冷 / 吸尘管超载引发的,和普通机床拖链的核心区别是:Z 轴小拖链弯折频率极J高,X/Y 轴长行程带水冷管、工作环境粉尘大,处理不能只 “坏哪换哪",先阻断粉尘、找准根因,不然换完新件 1-2 个月就会重复故障。
运行中出现卡滞、异响、跑偏时,立刻暂停断电,别反复点动复位硬推行程—— 驱动器硬拽会把链板扯碎、拉爆水冷管,漏水烧主轴;
若链板已经开口、断裂,先把内部的主轴动力线、信号缆、水冷管临时固定,避开断链的锋利塑料边缘,防止磨破绝缘层和水管。

木工机多是木屑卡进铰接缝,石材机是石粉板结,也有部分是后期加装水管导致内部挤死:
先用毛刷清掉表面木屑,用压缩空气从拖链一端往另一端吹,把铰接缝隙里的锯末、石粉吹干净,再手动逐节掰动,定D位卡死的具体链节;
若只是粉尘卡滞:清完后在拖链外侧加装防尘挡片,木工 / 石材机直接更换为全封闭拖链,避免木屑石粉再掉进铰接位置;
若内部线缆挤死:基本是后期加水冷管、吸尘管后填充率超过 70%,把粗水管和细信号线用隔离片分开,多余的线缆理出,保证内部填充率不超过 60%,弯曲时不会互相挤压;
若链节错位、销轴变形:顶出销轴重新对齐,变形的销轴、链节直接换单节,不要硬掰复位。
对应你之前关注的磨损、有效载重问题,雕刻机高速运行(1-3m/s)时,X/Y 轴长行程上排压在下排、Z 轴垂直拖链全靠上端受力,最容易磨铰接孔、磨内壁:
轻度磨损(只有哑光摩擦痕、无凹槽掉屑):清完粉尘后,在上下排接触面贴 PTFE 低摩擦耐磨条,Z 轴小拖链校准安装支架,避免蹭床身;
中度磨损(有浅凹槽、掉塑料粉、铰接间隙变大晃荡):只更换磨损段的链节即可,不用全根报废;Z 轴微型拖链替换时必须选增韧 PA66 款,不要买硬脆的回收料款,不然高速弯折 3 个月就会开裂;
重度磨穿、下塌蹭床身:基本是后期加装吸尘管、水冷管后载重超标,不要换同型号凑合用,直接选高一个载重等级的重载拖链;行程超过 10 米的加装导向槽,不建议硬用无导向 S 型拖链 —— 雕刻机铝型材床身刚性弱,高速晃动力会放大下塌速度。
多是卡滞后硬拽、低温料脆,或本身是回收料拖链韧性不足:
仅 1-2 节断裂:拆出断节后,检查相邻链节有没有肉眼看不见的暗裂纹,有裂纹的一起换掉,替换销轴必须带防脱卡扣,别用铁丝、细钉代替;
整段多处出现白痕、开裂:不用逐节补,直接整根更换 —— 这类拖链基本是回收料做的,分子链断裂、韧性严重不足,高速弯折寿命只有新料的 1/5;
Z 轴垂直安装的拖链断裂后,必须加装支撑托架,不能让全部重量压在最上端的几节链板上,否则换完很快会再断。
长行程木工雕刻机最常见,多是安装偏斜、导向槽间隙过大、链节磨松:
先校准两端固定支架:拖链的固定端、移动端必须在同一水平线上,歪装会导致单侧持续磨损,越跑越偏;
导向槽宽度比拖链外径宽 2-3mm 即可,间隙过大的在两侧加导向片;行程超过 15 米的每 5 米加一个导向支撑,避免长段悬空晃荡;
铰接间隙已经磨大的链节全部换掉,松旷的链节会让高速偏摆形成正反馈,最后直接扯松安装支架。
哪怕拖链外观没坏,只要出现水管渗水、信号断连,都要先换破损的线缆 / 水管,不要凑合用:
磨平拖链内壁的毛刺、棱角,粗线缆、水管外缠保护缠绕管,用隔离片限制线缆在内部窜动;
两端线缆必须留 2-3% 的松弛余量,不能绷紧,高速移动时不会直接拉扯铜芯和水管。
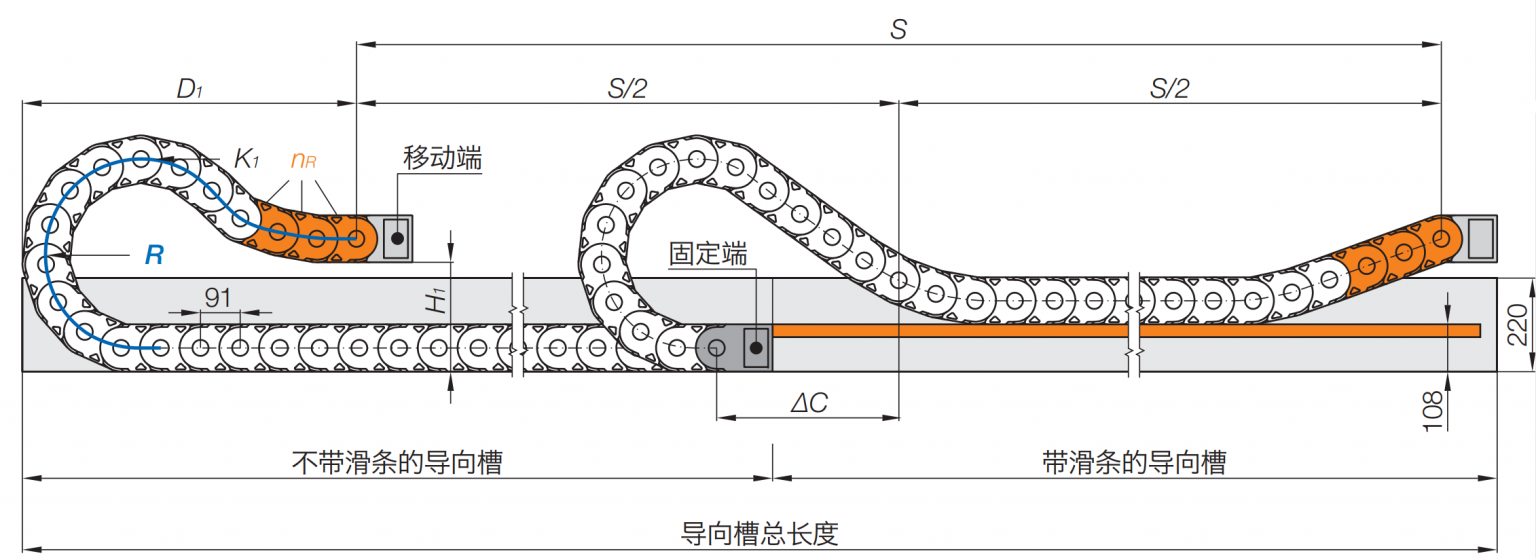
装完先低速走全行程 3-5 次,确认无卡滞、异响、跑偏,再高速空跑 10 分钟,摸拖链表面无异常发热、无明显晃荡才算合格;
木工 / 石材机优先选全封闭防尘拖链,不要用开放式桥式款,每周清一次铰接缝隙里的木屑石粉,每月检查铰接间隙;
后期加装水冷、吸尘管时,核算总重量不要超过拖链标称载重的 80%,载重不足直接升级规格,省下来的采购钱不够一次漏水烧主轴的维修损失。
 点击交流