全封闭(IP54/IP65)只解决尘、水溅和铁屑进入链腔的问题,不解决钢材 / 铝材自身的腐蚀。防腐能力取决于三件事:先选定基材(碳钢、铝、不锈钢),再选表面处理,最后复核 “三个涂层必然破损点"。这三步顺序错了,事后无论怎么补涂层,都无法弥补。
| 需求 | 由谁承担 |
|---|---|
| 切屑、冷却液、粉尘不进链腔 | 全封闭结构 + 盖板搭接(≥20 mm) |
| 链板、销轴、支撑板不被腐蚀 | 表面处理 或 本体材质 |
| 静电不积累(防爆 / 电子) | 表面电阻 + 接地通路 |
所以 “全封闭钢铝拖链" 的选型不能只看 IP 等级,必须把腐蚀环境等级单独标出来。
| 方案 | 典型膜厚 | 中性盐雾 NSS(参考) | 耐温上限 | 导电性 | 成本倍数 * | 主要失效模式 |
|---|---|---|---|---|---|---|
| 电镀锌 | 8~12 μm | 24~72 h | ≤100 ℃(锌熔 419 ℃) | 导电 | 1.0(基准) | 白锈、边角膜薄、碱性介质溶解 |
| 锌铝涂层(达克罗 / 无铬锌铝) | 8~15 μm | 500~1000 h | ≤300 ℃ | 导电 | 1.3~1.6 | 划伤后靠牺牲阳极保护,膜层磨损后失效 |
| 静电粉末喷涂(环氧 / 聚酯) | 60~100 μm | 200~500 h | 150~180 ℃ | 绝缘 | 1.2~1.5 | 边角薄、铁屑刮破后点蚀、脱落发尘 |
| 电泳漆(E-coat) | 20~30 μm | 200~400 h | ≤150 ℃ | 绝缘 | 1.2 | 单层太薄,需面漆,破损点集中 |
| 化学镍磷 | 15~25 μm | 96~336 h | ≤350 ℃ | 导电 | 2~3 | 脆性、氢脆、成本高 |
| 硬质阳极氧化(仅铝基材) | 25~50 μm | 48~200 h(封孔后) | ≤500 ℃ | 绝缘 | 1.5~2 | 点蚀、氧化膜两性被酸碱溶解 |
| 不锈钢本体 304/316L | 本体 | 无红锈;316L 抗氯离子 | ≤800 ℃(强度下降) | 导电 | 3~5 | 304 在氯离子环境点蚀 |
* 相对 “碳钢 + 电镀锌" 的采购价倍数,仅作量级参考。

下图直接给出每一格结论:推荐 ✓、受限 △、禁用 ✕。
读法:横向看一种处理能覆盖哪些环境,纵向看一个环境该选哪种处理。镀锌/锌铝/化学镍磷的"导电"指金属本征导电,满足防爆防静电泄放;粉末喷涂、电泳漆、硬质阳极氧化为绝缘膜,会阻断泄放通道。
| 特殊环境 / 主腐蚀因子 | 电镀锌8~12μm | 锌铝涂层达克罗 | 粉末喷涂60~100μm | 电泳漆20~30μm | 化学镍磷15~25μm | 硬质氧化仅铝基材 | 不锈钢304 / 316L |
|---|---|---|---|---|---|---|---|
| 机床切削区乳化液飞溅・铁屑刮擦 | ✓标配 | ✓更耐碱 | △刮破点蚀 | ✓边角需补 | ✓耐磨最好 | △碱液蚀膜 | ✓过剩配置 |
| 海洋・盐雾・港口Cl⁻ 点蚀・高湿 | ✕48h级 | ✓500h+ | △破损点腐蚀 | △膜薄易破 | ✓致密耐蚀 | ✕铝点蚀 | ✓316L首s选 |
| 高压冲洗・CIP碱洗+酸洗・强机械冲刷 | ✕锌被溶 | ✕膜层溶解 | △耐碱怕酸 | △高压剥离 | ✓耐酸碱 | ✕两性溶解 | ✓316L・304慎 |
| 高温 200~600℃焊接・铸造・烘干炉 | ✕锌熔419℃ | △≤300℃ | ✕150℃分解 | ✕有机分解 | △≤350℃ | △基材软化 | ✓裸面使用 |
| 洁净室・无尘发尘・颗粒脱落 | △锌层起粉 | ✕膜层脱落 | ✕高发尘 | △需验证 | ✓低发尘 | △封孔才可 | ✓电解抛光 |
| 防爆粉尘・ESD静电积聚・可燃气氛 | ✓金属导电 | ✓牺牲层导电 | ✕绝缘积电 | ✕绝缘积电 | ✓镀层导电 | ✕Al₂O₃绝缘 | ✓+接地 |
| 酸雾・电镀/酸洗线HCl・H₂SO₄ 蒸气 | ✕快速腐蚀 | ✕锌铝被蚀 | ✕酸雾渗透 | ✕耐酸性差 | ✓耐还原酸 | ✕氧化膜溶 | ✓316L优先 |
| 户外 UV・雨淋光老化・干湿循环 | △锌逐年消耗 | ✓耐候好 | ✓聚酯5~8年 | ✓需面漆 | △外观差 | △封孔才可 | ✓裸面即可 |
盐雾时长为典型区间,随膜厚、封孔与钝化工艺浮动,同一工艺 8 μm 与 25 μm 可差一倍以上;工程判断以厂家第三方报告的实际膜厚—时长对应关系为准。铝基材在 pH<4 或 pH>9 的介质中均快速腐蚀,本表"硬质氧化"列的所有受限/禁用结论,本质都来自铝基材本身。
① 电偶腐蚀(最容易出错的一条)铝链板 + 不锈钢螺栓 / 钢支撑板,在潮湿或含盐环境会构成电偶对,铝作为阳极会被牺牲,螺栓孔周围很快出现白色腐蚀产物。处置:螺栓与链体同材质,或加绝缘垫 + 涂层隔离。禁止 “铝链体配 304 螺栓" 这种省钱组合。
② 涂层在铰接点必然破损全封闭链有三个必然破损点:销轴孔 / 铰接处、盖板搭接缝、螺栓孔。任何 “靠涂层防腐" 的方案都从这三处开始点蚀。所以:海洋、酸雾、氯离子环境不要用涂层方案,直接选 316L。中低腐蚀环境用涂层时可以,但要在合同里写明 “铰接处允许轻微白锈,链板本体 xx h 无红锈"。
③ 铝不是 “便宜的不锈钢"铝在 pH<4 或 pH>9 的介质中都会快速腐蚀。碱性切削液(pH 8.5~9.5)、CIP 碱洗、电镀 / 磷化槽边,铝件全部禁用。阳极氧化膜是两性氧化物,碱和酸都能溶解,看着硬,实际很脆弱。
④ 盐雾检测条件必须写清楚合同写 “中性盐雾 NSS xx h 无红锈(GB/T 10125 / ISO 9227)",不要写 “防锈"“防腐"“耐腐蚀" 这类无法验收的词。海洋环境建议追加循环盐雾(Prohesion)或 CASS,比连续 NSS 更接近干湿交替的实际工况。膜厚与盐雾时长不能拆开单独谈。
| 环境 | 推荐配置 | 关键约束 |
|---|---|---|
| 机床切削区 | 碳钢电镀锌(或锌铝涂层)+ 环氧粉末盖板 | 铝件避开强碱切削液;铁屑多可加 PTFE 不粘层 |
| 海洋 / 港口 / 海上平台 | 316L 本体(或热镀锌 60~80 μm + 锌铝面层) | 铝件禁用;螺栓同材质;每半年检查铰接处 |
| 食品 / 医药高压冲洗 | 316L + 电解抛光 Ra≤0.8 | 禁用一切有机涂层(会脱落);无w死角、可 CIP |
| 焊接 / 铸造 / 烘干 200~600℃ | 304 裸面,或碳钢不涂装 | 有机涂层全部禁用;注意热膨胀引起节距变化 |
| 洁净室 | 304/316L 电解抛光 | 禁粉末喷涂;润滑脂选低发尘型 |
| 防爆粉尘 / ESD | 金属裸面或导电涂层 | 表面电阻 <10⁶ Ω,绝缘涂层会阻断泄放;两端必须接地 |
| 电镀 / 酸洗线边 | 316L,或直接改 PP/PVC 塑料链 | 钢铝链在这类环境下寿命不可预期 |
膜厚:磁性 / 涡流测厚,每件测 5 点取均值,最z低点不低于标称值的 80%
盐雾报告:第三方出具,写明膜厚、检测标准、时长、判定(“无红锈",允许切口白锈)
附着力:粉末 / 电泳按 GB/T 9286 划格法达 1 级;阳极氧化做封孔试验(染色法或阻抗法)
氢脆:电镀 / 化学镍的高强螺栓,镀后 4 h 内 200 ℃×4 h 去氢
装配复核:螺栓同材质或绝缘隔离;复装后平行度 ≤0.5 mm/m、侧弯 ≤5 mm/m;涂层件补一次润滑
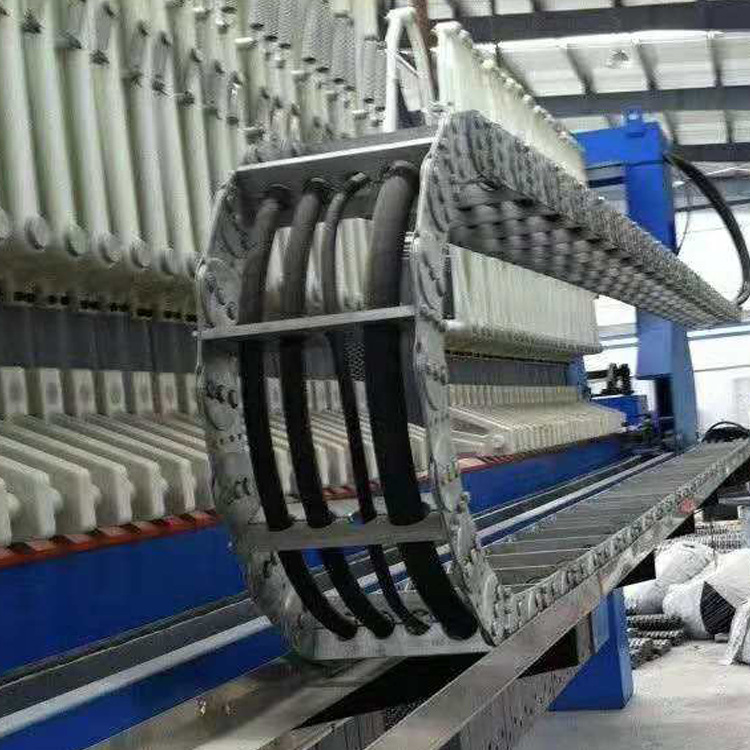
全封闭钢铝拖链也挡不住腐蚀:IP 等级与防腐是两条线
电镀锌防一般切削,锌铝涂层防盐雾,316L 防氯离子和酸碱
铝件怕碱、怕酸、怕氯离子,阳极氧化照样会被溶解
铰接处涂层必然破损,重腐蚀环境只认本体不锈钢
绝缘涂层会阻断防静电泄放,防爆场景先用金属裸面或导电涂层
需要的话,把你的具体环境(介质、温度、湿度 / 盐雾、是否清洗、有无防爆要求)发给我,我可以直接给出基材、表面处理、膜厚和盐雾验收指标所列的一套配置。
 点击交流